Article Directory
Ступенчатый алюминиевый воротник диаметром 17,2 мм опускается на стеклянное горлышко 15/415, выходит за пределы укупорочной головки и исчезает под крышкой. Подтачиваем тот же воротник на 0,2 мм шире, и линия розлива останавливается: крышка застревает, на воротнике появляется яркая царапина, и бутылка отправляется в мусорный контейнер. Этот единственный контраст объясняет, почему эта маленькая деталь доставляет так много проблем. Алюминиевый воротник считается украшением и считается механизмом.
Zhangjiagang XinYe Chemical Sprayer Co., Ltd. производит парфюмерные распылители и алюминиевые компоненты с 2006 года. Штамповка алюминия, литье под давлением, анодирование алюминия и автоматическая сборка выполняются в одной производственной цепочке на трех заводах. Изготовление туфель, воротников и шапочек в одном и том же процессе делает очевидным одно соотношение: отделка и посадка воротника создаются по одному и тому же чертежу, и ни то, ни другое нельзя исправить постфактум.
В разделах ниже рассказывается о том, что на самом деле делает воротник, как выбор отделки меняет то, что покупатель видит на полке, какие размеры определяют, подойдет ли деталь к грифам 13/415, 15/415, 18/415 и 20/410, а также проверки, которые исключают заказ воротника из очереди на доработку.
Алюминиевый воротник представляет собой металлическое плечевое кольцо, устанавливаемое между стеклянным горлышком и насосом или крышкой, и выполняет одновременно три функции: скрывает обжим или резьбу, удерживающую насос, устанавливает видимый диаметр плеча бутылки и защищает горлышко от механических повреждений во время наполнения, укупоривания и транспортировки.
Алюминиевый воротник: штампованное и анодированное алюминиевое кольцо, которое прижимается, ввинчивается или закрепляется на горлышке флакона духов, чтобы закрыть крепление помпы, закрыть визуальный зазор между стеклом и крышкой и придать декоративную отделку упаковке.
Метод крепления определяет, какую структурную работу выполняет воротник. На обжимном насосе металлическая втулка уже зафиксировала насос на горловине, поэтому воротник представляет собой крышку, закрывающую соединение, которую ни один потребитель никогда не должен видеть. У винтового насоса воротник навинчивается на саму шейку, а корпус насоса находится внутри или над ней. Эта версия центрирует насос, определяет, насколько высоко привод поднимается над стеклом, и воспринимает крутящий момент, прикладываемый при затягивании крышки.
Сиденье. Поглощает вертикальную нагрузку при затягивании крышки. Обычно встречаются декоративные стенки толщиной от 0,5 до 0,8 мм, а ступенчатая часть воспринимает нагрузку в месте соприкосновения края колпака с металлом.
Мост. Закрывает зазор по диаметру между стеклянным выступом и крышкой. Воротник на горловине 15/415 превращает узкое плечо в полный силуэт, на котором кепка может сидеть без теневой линии.
Щит. Защищает резьбу горловины и обжимной фланец от заправочных сопел, укупорочных патронов и транзитной вибрации, из-за которой возникают сколы стекла и поцарапанный металл.
Ошейник, который не соответствует внешнему виду, является коммерческой проблемой; воротник, который не прилегает, означает остановку лески. Обе неисправности связаны с одними и теми же несколькими миллиметрами, поэтому эти два объекта относятся к одной спецификации, а не к двум отделам.
Ошейник занимает металлическую полосу, видимую между стеклянным выступом и колпачком, обычно высотой от 6 до 12 мм, и на большинстве флаконов это самая большая непрерывная металлическая поверхность во всей упаковке.
Таким образом, выбор отделки — это упаковочное решение с измеримым результатом, а не выбор цвета в последнюю минуту. Яркий анодированный алюминий отражает оттенок стекла и делает бледный сок более глубоким. Матовый анодированный алюминий подавляет блики и скрывает следы от манипуляций, что важно, когда бутылку постоянно берут и ставят в магазине. Позолоченное и серебряное покрытие считается символом роскоши, но отметка расположена раньше на контактном кольце, где колпачок встречается с воротником.
| Готово | Визуальное чтение | Основной риск износа | Хорошо сочетается с |
| Яркий анодированный, прозрачный | Зеркальный блеск, улавливает оттенок стекла. | Мелкие царапины и отпечатки пальцев | Прозрачное или слегка тонированное стекло. |
| Матовый анодированный | Низкий уровень бликов, мягкая металлическая поверхность. | Устранение потертостей отполируйте до более светлого тона | Матовое или сатинированное стекло |
| Покрытие золотом или серебром | Теплый или прохладный сигнал роскоши | Истирание контактного кольца крышки | Толстостенные флаконы и подарочные наборы |
| Матовый, линейное зерно | Направленный блеск с индустриальным оттенком | Несоответствие направления волокон между деталями | Квадратные и минималистичные бутылки |
| Рельефный или ступенчатый рельеф | Глубина, линии теней и тактильный брендинг | Остатки полировки застряли в углублениях | Ограниченные выпуски и форматы путешествий |
Декоративное анодирование алюминиевых колец соответствует стандарту GB/T 8013 для оксидного слоя, а коррозионная стойкость подтверждена нейтральным солевым туманом ISO 9227. Серное анодирование типа II для декоративных деталей обычно имеет толщину от 5 до 18 микрометров, а глянцевые считывания обычно наносятся на шероховатость поверхности менее Ra 0,4 микрометра.
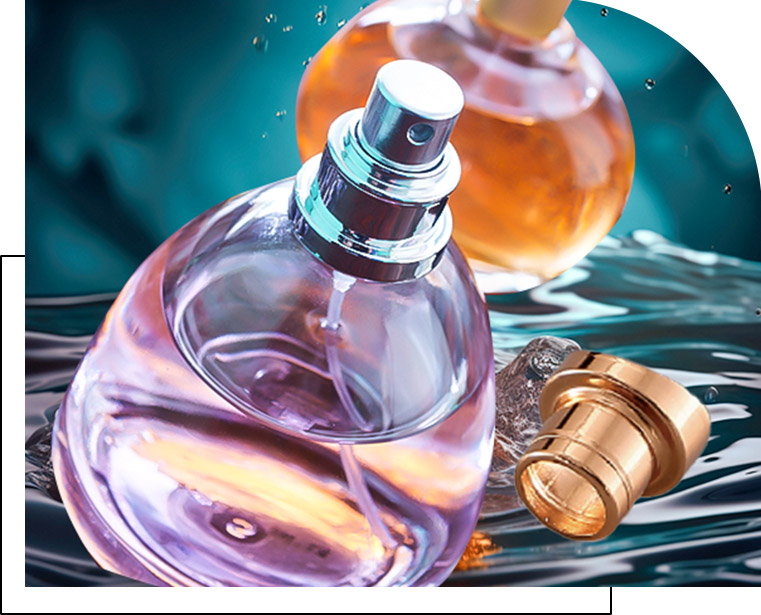
Там, где бренду нужны теплые отражения на янтарном стекле, ступенчатое кольцо с золотым или серебряным покрытием сохраняет рельеф ступеньки под покрытием, поэтому блики следуют четкому краю, а не плоскому кольцу. В этом разница между воротником, который выглядит механически обработанным, и воротником, который выглядит штампованным.
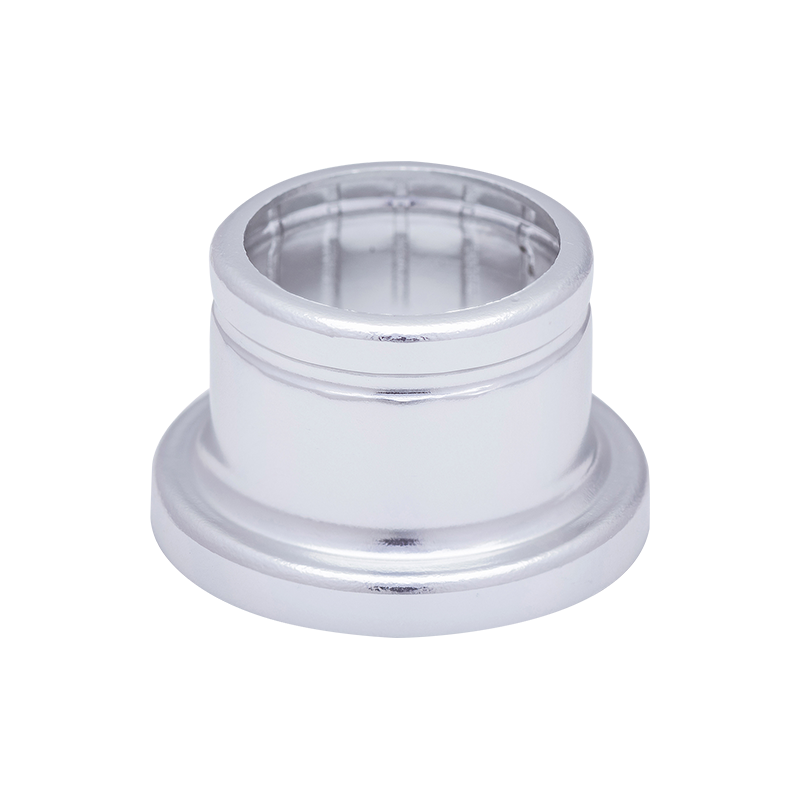 XY-ZT-17.3*14DBSNG Золотой/Серебряный воротник колпачка для духов Алюминиевый ступенчатый воротник Этот аксессуар представляет собой стильный и практичный аксессуар для флакона для духов, изготовленный из легкого и прочного алюминия. Он имеет ступенчатую конструкцию горлышка бутылки, обеспечивающую... Посмотреть продукт →
Алюминиевый воротник подходит только тогда, когда совпадают три измерения: отделка горлышка бутылки, отверстие воротника и глубина сиденья, которая определяет, сколько металла находится над стеклянным выступом.
| Отделка шеи | Номинальный диаметр шейки | Соответствующее семейство насосов FEA | Типичный формат бутылки |
| 13/415 | 13 мм | FEA13 обжимной, FEA13 без обжимной, винт 13/415 | Дорожные и портмоне спреи от 5 до 15 мл. |
| 15/415 | 15 мм | FEA15 обжимной, FEA15 без обжимной, винт 15/415 | Стандартные флаконы емкостью от 30 до 50 мл. |
| 18/415 | 18 мм | Обжим FEA18 и винт 18/415 | От 50 мл до 100 мл парфюмерная вода |
| 20/410 | 20 мм | Обжимной насос FEA20 и алюминиевый винтовой насос диаметром 20 мм | Бутылки большого формата и многоразового использования. |
Группа цифр после косой черты — это спецификация резьбы, а цифра в миллиметрах перед ней — диаметр шейки. Воротник, расточенный под размер 15/415, не сядет на горлышко 18/415, независимо от формы ступеньки, и поставщики стекла устанавливают свои собственные допуски в отношении номинального значения, поэтому отверстие обычно измеряется по физическому манометру, а не по чертежу бутылки.
Отверстие воротника и высота ступени обычно вытягиваются примерно до половины допуска горлышка стекла, поэтому стекло поглощает изменения, а металл остается неизменным от партии к партии. Арифметика этих полос изложена в этом руководстве по стандарты допуска воротника со ступенькой , которую стоит прочитать до того, как будет заказана пресс-форма, а не после того, как первая партия будет отклонена.
Способ крепления выбирайте перед геометрией воротника, поскольку для обжимных, безобжимных и винтовых сборок нужен разный металл: обжимной воротник - это крышка, безобжимной воротник - это прессовая посадка, а винтовой воротник - функциональная резьба.
Обжимной монтаж
Винтовое крепление
Туфли без изгибов располагаются между ними. Насос прижимается к шейке без обжимного инструмента, поэтому функцию выравнивания берет на себя воротник, а глубина прессования становится контролируемым размером, а не второстепенным вопросом сборки. Во всех трех методах имеющиеся в производстве профили воротников имеют прямую, ступенчатую, рифленую и рельефную формы, поэтому алюминиевые хомуты для насосов диапазон организован по геометрии, а не по цвету.
Для бутылок, где воротник должен сидеть вокруг приподнятого стеклянного выступа и при этом прилегать к крышке без видимого шва, подойдет ступенчатый профиль: нижняя ступенька повторяет радиус плеча, верхняя ступенька представляет собой чистую вертикальную стенку, а крышка приземляется на обработанную поверхность, а не на литой край.
 Парфюмерный воротник с поставщиками Step Парфюмерный воротник With Step плотно прилегает к флаконам и головкам помп разного размера, обеспечивая герметичность и эстетику парфюма. Такая конструкция увеличивает о... Посмотреть продукт →
Следы трения между колпачком и манжетой вызывают больше брака манжеты, чем вмятины, поскольку две металлические поверхности постоянно движутся друг относительно друга во время вибрации грузовика.
Анодированный алюминий твердый, но твердость — это не то же самое, что устойчивость к царапинам. Оксидный слой является пористым до тех пор, пока он не будет запечатан, а незапечатанный слой удерживает масла, которые затем проявляются в виде темных пятен после нескольких недель хранения в подарочной упаковке. Важнейшие меры контроля являются механическими и химическими одновременно:
Выполнение штамповки алюминия и окисления поверхности алюминия на одном и том же заводе сокращает цикл между этими процессами контроля. Когда этап полировки и линия анодирования входят в одну производственную цепочку, проблема с остатками устраняется на полировальном круге, а не обнаруживается при окончательной проверке.
Шесть проверок выявляют почти все дефекты муфты перед нарезкой инструмента: качество шейки, зазор в отверстии, глубину посадки, внешний диаметр, характеристики отделки и момент затяжки при сборке.
Четвертый шаг — это то, на чем обычно останавливаются дизайнерские амбиции, потому что тиснение — это самый быстрый способ нанести фирменный знак на металл без добавления печатной части. Рельефный воротник сохраняет рельеф в процессе анодирования, поэтому знак читается как тень, а не как чернила, которые могут стереться.
Поставщики ошейников с тиснением парфюмерии Главной особенностью парфюмерного тисненого воротника является формирование изысканных фактур или узоров на горлышке крышки флакона или корпусе флакона посредством тиснения... Посмотреть продукт → Спросите о производственной цепочке, стоящей за воротником, а не только об образце, поскольку контроль размеров и контроль отделки происходят из разных процессов и могут давать сбои независимо друг от друга.
Поставщик, который штампует, анодирует и собирает в одну цепочку, может проследить царапину до стадии полировки. Поставщик, приобретающий готовые ошейники у третьего лица, может только заменить их. Разница проявляется на первом этапе производства, когда корректировка размеров должна проходить через две или три компании, а не через одну мастерскую.
Контроль размеров живет в штамповочном прессе; Контроль внешнего вида находится на линии анодирования. Поставщик ошейников, владеющий только одним из двух, может предложить любой из них, но редко оба.
Что касается мощностей, Zhangjiagang XinYe Chemical Sprayer Co., Ltd. заявляет, что ее три производственные базы занимают 100 000 квадратных метров площади и 250 000 квадратных метров площади зданий, на них работает более 600 сотрудников, в том числе около 100 человек занимаются управлением качеством и техническим развитием. Компания также заявляет о сертификации ISO9001 и имеет производственную цепочку, охватывающую штамповку алюминия, литье под давлением, окисление поверхности алюминия и автоматизированную сборку. Эти цифры описывают масштаб; Самый важный аудит – это аудит, который покупатель проводит на линии анодирования и в измерительной камере.
Воротник расточен под горловину толщиной 15 мм. В линейке алюминиевых винтовых насосов модель 15/415 имеет внешний диаметр 17,2 мм и сочетается с винтовыми насосами FEA15 с обжимкой, без обжима FEA15 и винтовыми насосами 15/415. Сначала измерьте стеклянное горлышко: воротник 15/415 не сядет на бутылку 18/415, и чрезмерное усилие повредит плечо.
Нет. Дозировка задается рабочим объемом насоса и вставкой форсунки, а не манжетой. Стандартный парфюмерный насос для тонкого распыления подает примерно от 0,05 до 0,10 мл за один ход, а воротник удерживает насос в центре, поэтому ход привода остается постоянным. При установке со смещением от центра проявляется более слабая струя на одной стороне сопла, а не другой объем.
Винт. Обжимное кольцо прижимается к наконечнику, и его нельзя открыть повторно, не повредив уплотнение, поэтому оно подходит для одноразовых ходовых форматов 13/415 и 15/415. Для многоразовых бутылок 18/415 и 20/410 требуется резьбовое кольцо с достаточно плотным допуском на резьбу, чтобы крышка не качалась; Погрешности шага в 0,1 мм достаточно, чтобы почувствовать в руке.
Оставьте радиальный зазор не менее 0,2 мм между воротником и внутренней стенкой колпачка, загерметизируйте анодированный слой и добавьте защитную прокладку для подарочной упаковки. Покрытые золотом и серебром кольца сначала отмечаются на контактном кольце, поэтому зазор и вкладыш — это два элемента контроля, которые определяют, будет ли груз доставлен чистым.
Подтвердите отделку шейки, затем отверстие буртика, затем глубину посадки, затем внешний диаметр, затем отделку и только затем крышку. Если изменить эту последовательность, проект заканчивается красивым ошейником, который не будет сидеть на бутылке.
Алюминиевый воротник — это недорогая деталь, оказывающая огромное влияние на восприятие аромата и скорость работы линии розлива. Параметры внешнего вида, отделка, шероховатость и рельеф определяются на линии анодирования. Конструктивные параметры, диаметр отверстия, высота ступеньки, внешний диаметр и зазор, определяются в штамповочном прессе и в измерительном помещении.
Относитесь к воротнику как к одному компоненту, состоящему из двух половин, и 0,2 мм, на котором останавливается укупорочная головка, станет цифрой на чертеже, а не сюрпризом на производстве.
 XY-PT-⊘13AB 13 мм обжимной распылитель с насосом для мелкого распыления духов, короткий тип
 XY-PT-⊘13CAMG 13 мм обжимной распылитель с насосом для мелкого распыления духов, укороченный тип
 XY-PT-⊘15JDGB 15 мм обжимной распылитель с насосом для мелкого распыления духов высокого типа
 XY-PT-⊘15JDAB 15 мм обжимной распылитель для тонкого распыления духов, короткий тип
 XY-PT-⊘15ABMG 15 мм обжимной распылитель для тонкого распыления духов, короткий тип
 XY-PT-⊘15CAMG 15 мм обжимной распылитель с насосом для мелкого распыления духов, укороченный тип
 XY-PT-⊘20MGBMG 20 мм обжимной распылитель с насосом для тонкого распыления духов более высокого типа с большим расходом
Тел: +86-13812990918
Телефон: +86-512-58962260
Адрес: г. Чжанцзяган, пос. Лэйюй, ул. Сянцунь, д.3


 English
 русский
 Español
 عربى
 Português
