Article Directory
Когда парфюмерный бренд выбирает алюминиевый распылитель, разговор обычно начинается с размера горлышка и дозировки. Потом приходят образцы, и возникает другая проблема: ошейник тускнеет при складском освещении, на крышке через неделю появляются белые пятна окисления или партия золота не соответствует утвержденному образцу. Поверхностная обработка алюминиевых насосов не является украшением. Он решает, как металл реагирует на спирт, как детали выдерживают автоматическую сборку и как упаковка ощущается в руках покупателя.
Для большинства парфюмерных, эфирных масел и косметических применений анодирование – самый надежный способ отделки для алюминиевых распылительных насосов. Он сочетает в себе стабильный цвет, хорошую устойчивость к алкоголю и металлический оттенок премиум-класса по разумной цене. В этом руководстве описывается каждый вариант отделки, его поведение в реальных условиях наполнения и транспортировки, а также то, что следует проверить перед утверждением производства.
Алюминиевый распылительный насос состоит из нескольких компонентов: корпуса насоса, манжеты и колпачка. Полностью обнажены только воротник и крышка, но корпус насоса также может быть виден на насосах без обжима и винтовых конструкциях. Отделка решает четыре практических вопроса:
Натуральный алюминий сам по себе образует тонкую оксидную пленку, но эта пленка слишком мягкая и тонкая, чтобы защитить деталь в течение нескольких месяцев. Контролируемый процесс анодирования заменяет его плотным, однородным оксидным слоем, который устойчив к спирту, моющим средствам и нормальному обращению. Поскольку штамповкой, анодированием и сборкой алюминия занимается один и тот же завод, качество отделки легче отследить при появлении дефекта.
Анодирование электрохимически увеличивает слой естественного оксида до типичной толщины от 8 до 15 микрометров в косметической упаковке. Анодированный слой становится пористым сразу после ванны, поэтому он может впитывать красители до того, как поры закроются. Так на одном и том же металле производятся серебристо-серый, золотой, черный, шампанское, розовое золото и фирменные цвета Pantone. Для металлического воротника, который должен сочетаться с золотыми или серебряными акцентами флакона духов, стандартным решением является цветное анодирование. Типичным примером является ступенчатый воротник из анодированного золота или серебра , который сохраняет металлический вид, обеспечивая при этом постоянство цвета в разных партиях.
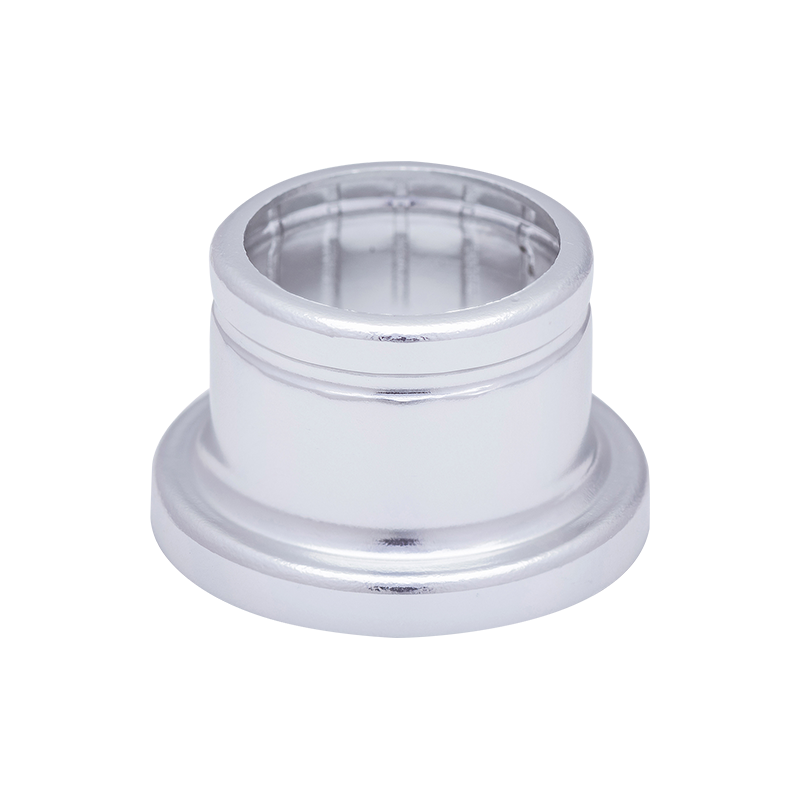 Изготовленный на заказ XY-ZT-17.3*14DBSNG Золотой/Серебряный воротник колпачка для духов Алюминиевый ступенчатый воротник Zhangjiagang XinYe Chemical Sprayer Co., Ltd. специализируется на изготовлении на заказ и оптовой продаже XY-ZT-17.3*14DBSNG Золото/Серебряный воротник колпачка для духов из алюминия... Посмотреть продукт →
При пескоструйной очистке мелкие абразивные частицы направляются на алюминиевую поверхность, создавая однородную матовую текстуру. Это устраняет поверхностные дефекты и делает отпечатки пальцев и легкие следы от манипуляций гораздо менее заметными. При обработке кистью получается направленное атласное зерно с низким блеском, которое часто используется на минималистичных упаковках ароматов. Обе текстуры почти всегда сочетаются с анодированием: сначала создается текстура, затем наносится оксидный слой и красится или запечатывается.
Механическая полировка создает зеркальную поверхность, проецирующую высококачественное изображение. Он эффектно смотрится на декоративных воротниках и кепках, но на зеркальной поверхности видна каждая микроцарапина, поэтому требуется прозрачное верхнее покрытие и осторожное обращение при сборке. При гальванике поверх алюминия наносится тонкий слой другого металла, например настоящего золота или хрома. Эффект ярче и теплее, чем можно достичь при анодировании, но покрытие добавляет дополнительные этапы процесса, стоимость и требования к управлению отходами, поэтому его обычно приберегают для специальных выпусков и престижных линеек.
Порошковая покраска наносит слой полимера толщиной от 60 до 120 микрометров с гладкой или фактурной поверхностью. Обеспечивает превосходное покрытие дефектов поверхности, широкий выбор цветов и надежную механическую защиту. Компромисс — неметаллический, непрозрачный внешний вид. Порошковое покрытие полезно для кепок и воротников, которым требуется толстый и прочный цветной слой оттенков, которые анодирование не может дать.
В таблице ниже приведены типичные характеристики производительности и стоимости. Фактические результаты зависят от алюминиевого сплава, предварительной обработки и параметров анодирования, выбранных заводом.
| Готово | Типичная толщина | Внешний вид | Устойчивость к алкоголю | Поведение при царапинах | Уровень затрат |
|---|---|---|---|---|---|
| Натуральное анодирование | 8-15 микрон | Серебристо-серый металлик | Хорошо | Твердый слой; метки отображаются более светлыми линиями | Низкий |
| Окрашенное анодирование | 8-15 микрон | Золото, черный, шампанское, цвета по индивидуальному заказу | Хорошо; dye may fade under direct UV | То же, что и естественное анодирование. | Низкий-medium |
| Пескоструйное анодирование | 8-15 микрон | Матовое, мягкое отражение | Хорошо | Царапины менее заметны | Средний |
| Матовое анодирование | 8-15 микрон | Линейное сатиновое зерно | Хорошо | Метки следуют направлению волокон | Средний |
| Полированное прозрачное покрытие | 3-8 микрон | Зеркальное отражение | Умеренный | Видна каждая микроцарапина | Средний-high |
| Гальваническое золото/хром | Слой металла 3-10 микрон | Яркий, теплый металлик. | Умеренный to good | Покрытие может изнашиваться там, где оно незащищено. | Высокий |
| Порошковая покраска | 60-120 микрон | Непрозрачный, гладкий или текстурированный | Хорошо | Прочное, толстое покрытие | Средний |
Сама по себе толщина не гарантирует производительность. Предварительная обработка, включая обезжиривание, травление и удаление мути, определяет, насколько равномерно будет расти анодированный слой. Слой в десять микрометров на правильно подготовленной поверхности превзойдет пятнадцатимикрометровый слой на плохо очищенной. Покупателям следует запрашивать данные о поперечном сечении или потере веса, а не полагаться только на цифры толщины.
К образцам отделки следует относиться как к важнейшим компонентам, а не как к эстетическим дополнениям. Четыре проверки покрывают большинство реальных сбоев.
Погрузите детали образца в 95-процентный этанол при комнатной температуре в течение 24 часов, затем проверьте, нет ли белых пятен, искажений цвета и потери веса. Этот тест имеет прямое отношение к парфюмерным ошейникам, поскольку ошейник постоянно вытирается о механизм насоса. Практическое руководство по предотвращение окисления и следов трения на анодированных кольцах объясняет, на что следует обращать внимание во время этой проверки.
Ворота и колпачки трутся о корпус и резьбу насоса во время автоматизированной сборки и транспортировки. Попросите провести тест на трение и осмотрите край тиснения, где покрытие самое тонкое. На матовой поверхности светлые следы быстро исчезают; на зеркальной поверхности даже один неудачный штрих становится жалобой на качество.
Окрашенное анодирование чувствительно к температуре ванны, концентрации красителя и изменению сплава. Перед началом производства согласуйте допуск Delta E и эталонный образец, подписанный обеими сторонами. Золото и серебро особенно трудно удерживать, поскольку они отражают свет окружающей среды.
Если продукт будет продаваться в прозрачных коробках или выставляться на солнце, запросите тест на устойчивость к ультрафиолетовому излучению. Красные и золотые красители выцветают быстрее, чем черные или натуральные покрытия. Быстрая четырехнедельная проверка на воздействие дешевле, чем подача жалобы на месте.
Тип насоса определяет, сколько алюминия будет видно. В обжимных насосах металлическое кольцо находится под крышкой, а большая часть корпуса насоса скрыта приводом и горлышком бутылки. У винтовых насосов видимая площадь металла резко увеличивается: обнажается буртик, резьбовой корпус, а зачастую и весь корпус насоса. Хорошим примером является 20 мм. алюминиевый винтовой распылительный насос , где корпус может быть анодирован в тот же тон, что и колпачок, чтобы создать непрерывный цветовой блок от плеча до распылителя.
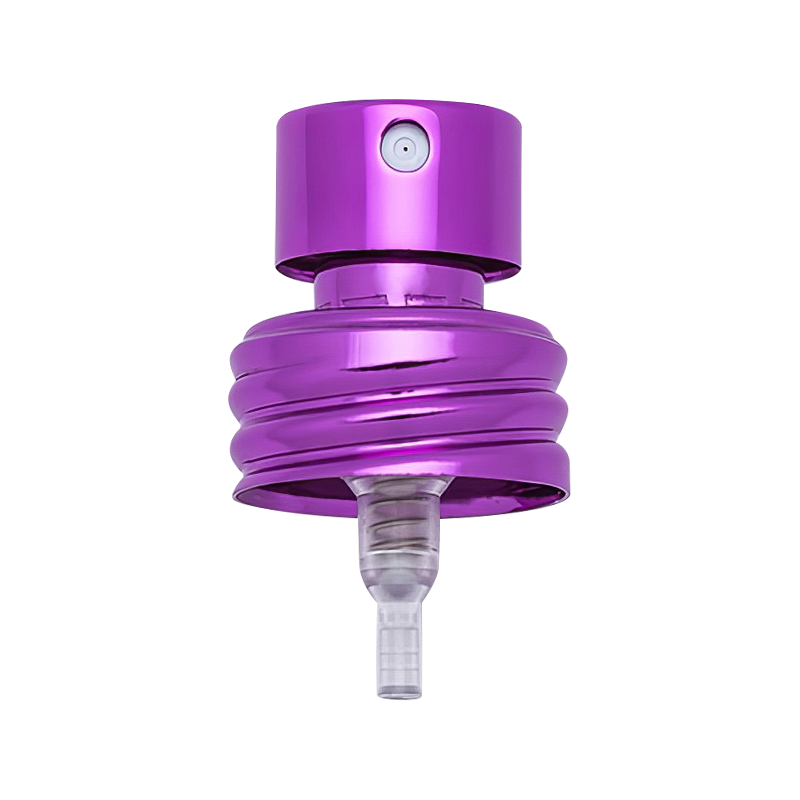 Изготовленный на заказ XY-LK-20.8CK 20 мм алюминиевый винтовой распылитель с насосом для мелкого распыления духов OD20,8 мм Компания Zhangjiagang XinYe Chemical Sprayer Co., Ltd. специализируется на изготовлении на заказ и оптовой продаже XY-LK-20.8CK 20 мм алюминиевого винтового насоса для тонкого распыления духов ... Посмотреть продукт →
С точки зрения конструкции механическая функция насоса неотделима от его поверхности. Матовая поверхность имеет более высокий коэффициент трения, что меняет тактильные ощущения при повороте помпы покупателем; это имеет большее значение для винтовых насосов, чем для обжимных насосов. Технические подробности интеграции алюминиевых корпусов в конструкции насосов описаны в этот обзор конструкции, применения и преимуществ алюминиевых винтовых распылительных насосов .
Отделка должна соответствовать стратегии бренда, а не просто рисунку в брифе.
Для престижного аромата зеркально полированный воротник с золотым гальваническим покрытием и черный матовый колпачок создают классический роскошный контраст. Для минималистской естественной линии натуральное анодированное покрытие, подвергнутое пескоструйной обработке, со сдержанным тисненым логотипом обеспечивает чистоту и тактильное качество. Для бренда, который хочет использовать семейство цветов в нескольких единицах хранения, кепка — это самая простая часть управления цветом, как показано на рисунке. многоцветный прямой алюминиевый колпачок , который сохраняет геометрию одной бутылки, но меняет отделку для определения каждого артикула.
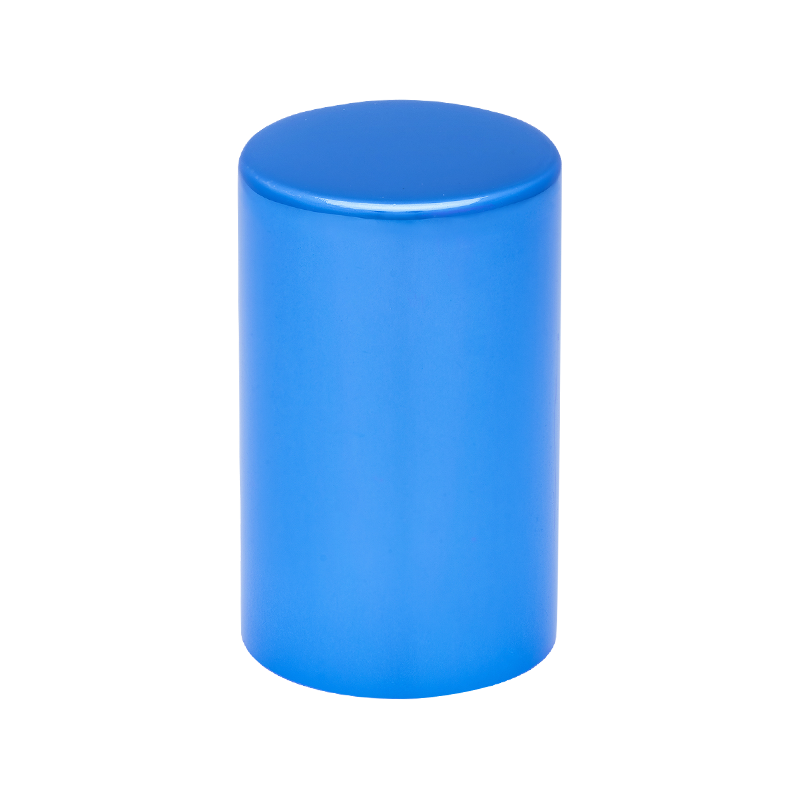 Изготовленная на заказ крышка/крышка духов нескольких цветов СИ-ЛЗ-20.6*34 прямая алюминиевая для Фрагр Компания Zhangjiagang XinYe Chemical Sprayer Co., Ltd. специализируется на изготовлении на заказ и оптовой продаже XY-LZ-20.6*34 нескольких цветов прямого парфюмерного алюминия ... Посмотреть продукт →
Тиснение также меняет соотношение между отделкой и дефектом. На матовых поверхностях рельефная область хорошо скрывает следы инструментов и коррозию. На зеркальных поверхностях любая отметка от инструмента становится видимым дефектом, поэтому этап тиснения должен следовать за полировкой и, по возможности, нанесением окончательного защитного слоя. Покупатели, которым необходимо оценить все решение по насосу, включая отделку, размер горловины, дозировку и материал прокладки, найдут полезную отправную точку в это руководство по выбору парфюмерного распылителя 13/415 .
Короче говоря, начните с окружающей среды, в которой будет жить насос: высокое содержание алкоголя, длительное складское хранение, яркое освещение витрин и многократное обращение. Сначала выберите отделку, которая выживет в этой среде, а затем настройте эстетику. Анодирование с матовой или матовой текстурой является самой безопасной основой для большинства парфюмерных линий и оставляет место для золота, серебра и нестандартных цветов без перехода к дорогостоящему покрытию. Попросите тесты на выдержку спирта, проверки на трение и подписанные мастера цвета.
 XY-PT-⊘13AB 13 мм обжимной распылитель с насосом для мелкого распыления духов, короткий тип
 XY-PT-⊘13CAMG 13 мм обжимной распылитель с насосом для мелкого распыления духов, укороченный тип
 XY-PT-⊘15JDGB 15 мм обжимной распылитель с насосом для мелкого распыления духов высокого типа
 XY-PT-⊘15JDAB 15 мм обжимной распылитель для тонкого распыления духов, короткий тип
 XY-PT-⊘15ABMG 15 мм обжимной распылитель для тонкого распыления духов, короткий тип
 XY-PT-⊘15CAMG 15 мм обжимной распылитель с насосом для мелкого распыления духов, укороченный тип
 XY-PT-⊘20MGBMG 20 мм обжимной распылитель с насосом для тонкого распыления духов более высокого типа с большим расходом
Тел: +86-13812990918
Телефон: +86-512-58962260
Адрес: г. Чжанцзяган, пос. Лэйюй, ул. Сянцунь, д.3


 English
 русский
 Español
 عربى
 Português
