Article Directory
Спросите инженера по упаковке, что делает флакон для духов надежным, и ответ будет не стекло. Это насос. Алюминиевый насос для распыления духов должен работать с жесткими допусками: корпус, воротник и внутренние детали клапана должны быть совмещены с точностью до долей миллиметра, иначе насос протекает, распыляет неравномерно или теряет подачу. Понимание того, как изготавливаются эти насосы, помогает покупателям оценить возможности поставщика, установить реалистичные ожидания в отношении качества и избежать сбоев упаковки на линии розлива.
Алюминиевый распылитель духов — это не один материал или единый процесс. Это сборка металлических, пластиковых и эластомерных деталей. Алюминиевый корпус, воротник и колпачок обычно изготавливаются из металлической катушки или заготовки; поршень, шток и сопло привода изготовлены из литого пластика; пружина и шарик в клапане изготовлены из нержавеющей стали; а уплотнительная прокладка изготовлена из эластомера, совместимого с ароматическими составами.
Каждый материал подбирается для конкретной работы. Алюминий придает насосу структурную жесткость и превосходный внешний вид. Пластик обеспечивает движение с низким коэффициентом трения и точную геометрию дозирования. Нержавеющая сталь обеспечивает стабильное усилие пружины. Комбинация этих материалов определяет, сколько микролитров ароматизатора будет дозировано, какая сила потребуется для нажатия на привод и останется ли насос герметичным во время транспортировки и хранения.
Большинство алюминиевых корпусов насосов представляют собой плоский диск, вырезанный из катушки. Пресс глубоко вытягивает диск в чашку, затем перерисовывает и обрезает его, чтобы достичь желаемого диаметра и толщины стенки. Те же возможности штамповки и формования позволяют производить алюминиевые воротники и колпачки. Штамповка алюминия собственными силами — одна из причин, по которой производитель может контролировать толщину стенок перед сборкой насоса.
Если толщина стенки варьируется хотя бы на несколько сотых миллиметра, обжим не сможет обеспечить равномерное уплотнение горлышка бутылки. Заусенцы на ободе могут повредить прокладку. Царапины на поверхности могут стать видимыми после анодирования. Эти вопросы лучше всего решать на этапе штамповки, а не после сборки насоса.
Обжимные насосы полагаются на способность корпуса деформироваться вокруг стеклянного горлышка, не трескаясь. Необходимо контролировать внутренний диаметр корпуса, глубину гофрировки и состояние обода. Винтовые насосы, напротив, нуждаются в резьбе точной формы, соответствующей отделке бутылки.
Примером такой конструкции из формованного алюминия является 20-миллиметровый алюминиевый винтовой распылитель с насосом для мелкого распыления духов , который сочетает в себе внешний диаметр 20,8 мм и алюминиевый корпус с резьбой.
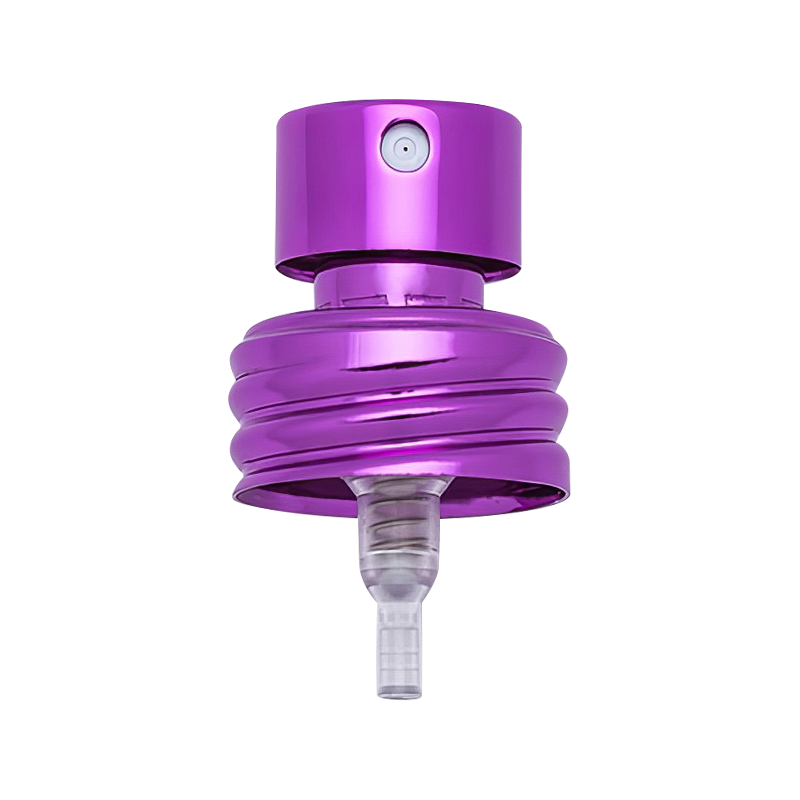 Изготовленный на заказ XY-LK-20.8CK 20 мм алюминиевый винтовой распылитель с насосом для мелкого распыления духов OD20,8 мм Компания Zhangjiagang XinYe Chemical Sprayer Co., Ltd. специализируется на изготовлении на заказ и оптовой продаже XY-LK-20.8CK 20 мм алюминиевого винтового насоса для тонкого распыления духов ... Посмотреть продукт →
Внутри алюминиевого корпуса находится механизм насоса: поршень, шток, шаровой обратный клапан, пружина и погружная трубка. Большинство этих внутренних компонентов изготовлены из пластика и производятся методом литья под давлением. Точность их размеров определяет дозировку на распыление.
Насосы для ароматизации часто характеризуются их производительностью, например, стандартным ходом поршня 90 микролитров. Это число зависит от диаметра дозирующей камеры и эффективной длины хода. Поршень слегка увеличенного размера может увеличить трение; маленький размер может позволить жидкости обходить камеру. Правильное литье под давлением обеспечивает стабильность геометрии детали при больших объемах производства.
Даже небольшая заусенец на кромке поршня может затруднить нажатие на насос или привести к его заклиниванию. Деформированный корпус насоса может привести к попаданию воздуха в дозирующую камеру, что приведет к потере подачи насоса после нескольких распылений. Для брендов, использующих составы с высоким содержанием этанола, пластик также должен противостоять химическому набуханию и растрескиванию.
Прокладка и пружина одинаково важны. Прокладка герметизирует место крепления помпы к флакону, а пружина обеспечивает возвратное усилие после каждого распыления. Оба должны выдерживать контакт с парфюмерными маслами, этанолом и эфирными маслами. Насос, работающий в воде, может выйти из строя при работе с резким концентратом ароматизаторов, поэтому тестирование совместимости материалов является частью процесса разработки.
После формования алюминиевые детали проходят анодирование. Этот электрохимический процесс создает плотный оксидный слой на поверхности металла. Слой повышает твердость, защищает от коррозии и впитывает краску золотого, серебряного, черного, розового золота или нестандартных фирменных цветов. Для парфюмерной упаковки анодирование — это больше, чем просто косметический этап; это основной барьер между голым алюминием и окружающей средой.
Некачественное анодирование со временем может привести к несоответствию цвета, появлению следов окисления или потускнению поверхности. Покупатели должны проверять образцы отделки при тех же условиях освещенности, которые они будут использовать для конечного продукта. А руководство по предотвращению следов окисления и трения на анодированных кольцах объясняет, как поддерживается качество поверхности при транспортировке и упаковке.
Для декоративных металлических деталей используйте золотой или серебряный анодированный парфюмерный ступенчатый воротник показывает, как одна и та же алюминиевая подложка может создавать совершенно разные визуальные эффекты в зависимости от процесса анодирования.
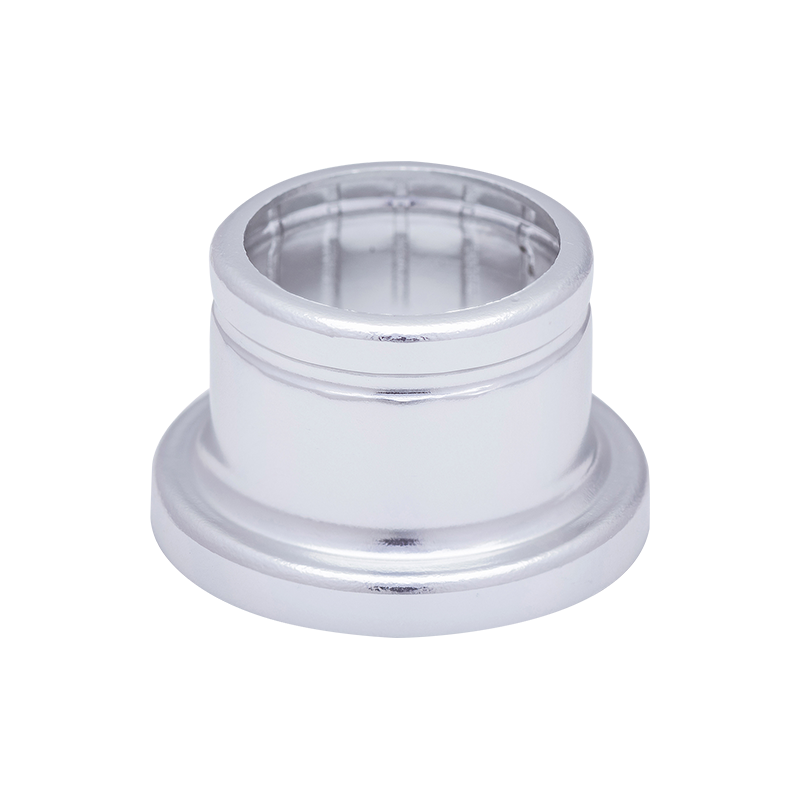 Изготовленный на заказ XY-ZT-17.3*14DBSNG Золотой/Серебряный воротник колпачка для духов Алюминиевый ступенчатый воротник Zhangjiagang XinYe Chemical Sprayer Co., Ltd. специализируется на изготовлении на заказ и оптовой продаже XY-ZT-17.3*14DBSNG Золото/Серебряный воротник колпачка для духов из алюминия... Посмотреть продукт →
Сборка — это то место, где точность становится производительностью. Пластиковый корпус насоса вставляется в алюминиевый корпус, размещаются пружина и шарик, шток и привод выравниваются, и устанавливается погружная трубка. Окончательный способ крепления зависит от стиля насоса.
Обжимные насосы механически прижимаются к горлышку стеклянной бутылки, создавая уплотнение за счет деформации металла. Насосы без обжима позволяют избежать такой деформации, что может упростить некоторые линии розлива, но требует другой стратегии прокладки. Навинтите насосы на резьбу на шею, чтобы их было легче снять и снова прикрепить.
Для грифа 15 мм 15-миллиметровый обжимной распылитель для тонкого распыления духов с укороченным корпусом — компактный выбор. Более подробную информацию о поведении этой категории можно найти в Обзор технологии обжимных насосов FEA15 для парфюмерно-косметических распылителей .
 Распылитель парфюмерного насоса FEA15 15 мм для автоматического наполнения ароматами Обжимной парфюмерный насос высокой консистенции диаметром 15 мм с более коротким ходом привода, оптимизированный для автоматических линий розлива. Обеспечивает надежную дозировку и... Посмотреть продукт →
Автоматизированная сборка снижает вариации, но только в том случае, если процесс правильно настроен. Глубину обжима, посадку пружины, расположение прокладки и выравнивание привода необходимо контролировать в узких пределах. Если обжим слишком слабый, насос протекает. Если он будет слишком тугим, прокладку можно разрезать, и бутылка треснет при сборке.
В таблице ниже приведены основные этапы производства, важные параметры и отказы, которые могут возникнуть при потере контроля.
| Этап | Ключевые параметры | Риск качества |
|---|---|---|
| Штамповка алюминия | Толщина стенки, диаметр, качество поверхности | Неодинаковая толщина стенок, царапины, заусенцы. |
| Литье под давлением | Размеры детали, качество поверхности | Коробление, заусенец, засорение каналов сопел |
| Анодирование | Толщина оксидного слоя, постоянство цвета | Несоответствие цвета, плохая адгезия, коррозия. |
| Сборка | Глубина обжима, посадка пружины, расположение прокладки | Утечка, ослабленный исполнительный механизм, непостоянная производительность распыления. |
| Тестирование | Основной объем, сила удара, форма распыления | Отбракованные единицы, которые могут загрязнять линии розлива |
Для винтовых затворов применяются те же принципы. Алюминиевый корпус может иметь резьбу, соответствующую стандартной отделке, например 13/415 или 18/410. Покупатели, которым необходимо понять, как эти форматы ведут себя на практике, могут прочитать как алюминиевые винтовые распылители с насосом тонкого распыления превратились из технологической итерации в рыночную модель .
Контроль качества при производстве алюминиевых распылителей духов – это не одна финальная проверка. Это происходит при штамповке, литье, анодировании и сборке. Производитель, имеющий специальный персонал по контролю качества и исследованиям и разработкам, может измерить размеры компонентов, проверить объем распыления и проверить наличие утечек до того, как насос достигнет линии наполнения.
XinYe Chemical Sprayer управляет тремя производственными базами, которые вместе занимают 100 000 квадратных метров земли и 250 000 квадратных метров площадей, на которых работает более 600 сотрудников. Около 100 сотрудников работают в сфере управления качеством и технического развития. Компания также заявляет, что ее система управления качеством сертифицирована по стандарту ISO9001-2008. Производственная цепочка включает штамповку алюминия, литье под давлением, анодирование алюминия и автоматическую сборку, что дает покупателям единый ответственный поставщик критически важных компонентов насоса.
При оценке поставщиков проверьте следующие моменты:
Понимание производственного процесса ставит эти вопросы в контекст. Насос, вышедший из строя при тестировании, обычно не является случайным дефектом; это результат проблем с допусками при штамповке, формовании или сборке. Задавая правильные вопросы, покупатели могут выбрать поставщика, чей процесс так же точен, как и сам насос.
 XY-PT-⊘13AB 13 мм обжимной распылитель с насосом для мелкого распыления духов, короткий тип
 XY-PT-⊘13CAMG 13 мм обжимной распылитель с насосом для мелкого распыления духов, укороченный тип
 XY-PT-⊘15JDGB 15 мм обжимной распылитель с насосом для мелкого распыления духов высокого типа
 XY-PT-⊘15JDAB 15 мм обжимной распылитель для тонкого распыления духов, короткий тип
 XY-PT-⊘15ABMG 15 мм обжимной распылитель для тонкого распыления духов, короткий тип
 XY-PT-⊘15CAMG 15 мм обжимной распылитель с насосом для мелкого распыления духов, укороченный тип
 XY-PT-⊘20MGBMG 20 мм обжимной распылитель с насосом для тонкого распыления духов более высокого типа с большим расходом
Тел: +86-13812990918
Телефон: +86-512-58962260
Адрес: г. Чжанцзяган, пос. Лэйюй, ул. Сянцунь, д.3


 English
 русский
 Español
 عربى
 Português
